

Choisir le bon fraiseuse dentaire Il ne s'agit pas de comparer le prix le plus bas ou la vitesse de rotation la plus élevée indiqués sur une fiche technique. Il s'agit de comprendre l'ingénierie invisible qui stimule la rentabilité. Ce guide décompose les trois dimensions essentielles de la valeur d'une machine : Précision (pourquoi le châssis en fonte et les composants de qualité C3/P sont importants), Productivité (l'impact réel du couple et du fraisage vertical à 90°) et Entretien (comment la rigidité structurelle réduit les temps d'arrêt liés à l'étalonnage). Découvrez pourquoi il est essentiel de ne pas se limiter aux spécifications techniques indiquées dans la brochure pour garantir un retour sur investissement à long terme pour votre laboratoire dentaire.
Dimension 1 : Précision
Principe fondamental : ne vous fiez pas uniquement aux spécifications papier de la machine. La précision réelle d'une machine obéit à une formule :
Précision finale = haute précision des composants de base + haute précision du savoir-faire manufacturier

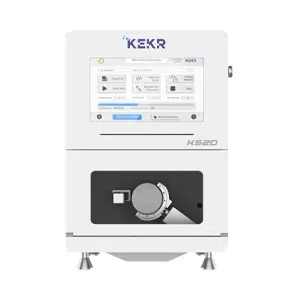
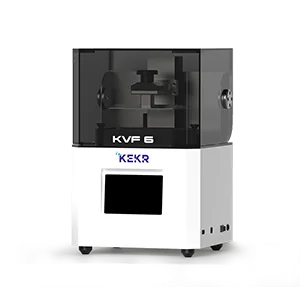
La structure intégrée en fonte de la fraiseuse dentaire KEKR.
Composants : la “ base ” qui détermine la précision
- Structure du châssis
- Structure intégrée en fonte (poids généralement > 200 kg) : Coût plus élevé, rigidité supérieure et excellente absorption des vibrations physiques. Même après 3 à 5 ans d'utilisation intensive, la libération des contraintes internes est minime, ce qui garantit l'absence de déformation.
- Assemblage/soudage de l'aluminium aérospatial : Coût réduit et légèreté. Cependant, sous l'effet des vibrations de coupe à long terme, des microdéformations ont tendance à se produire aux points de connexion, ce qui entraîne une dégradation de la précision au fil du temps.
- Vis à billes
Les vis à billes sont le moyeu de transmission qui convertit la rotation du moteur en un déplacement linéaire précis, élément clé pour contrôler la précision dimensionnelle de l'usinage. Le secteur mondial des équipements dentaires adhère principalement au système de classification JIS (Japanese Industrial Standards) et adopte universellement des vis rectifiées C3 (précision) ou C5 (standard), tout en évitant strictement les composants de classe C7 couramment utilisés dans l'automatisation générale. Seuls les composants de transmission répondant à ces normes élevées (généralement issus de marques internationales telles que THK, HIWIN, PMI) peuvent maintenir des erreurs de pas extrêmement faibles sur une longue durée de fonctionnement, garantissant ainsi un ajustement parfait des restaurations.
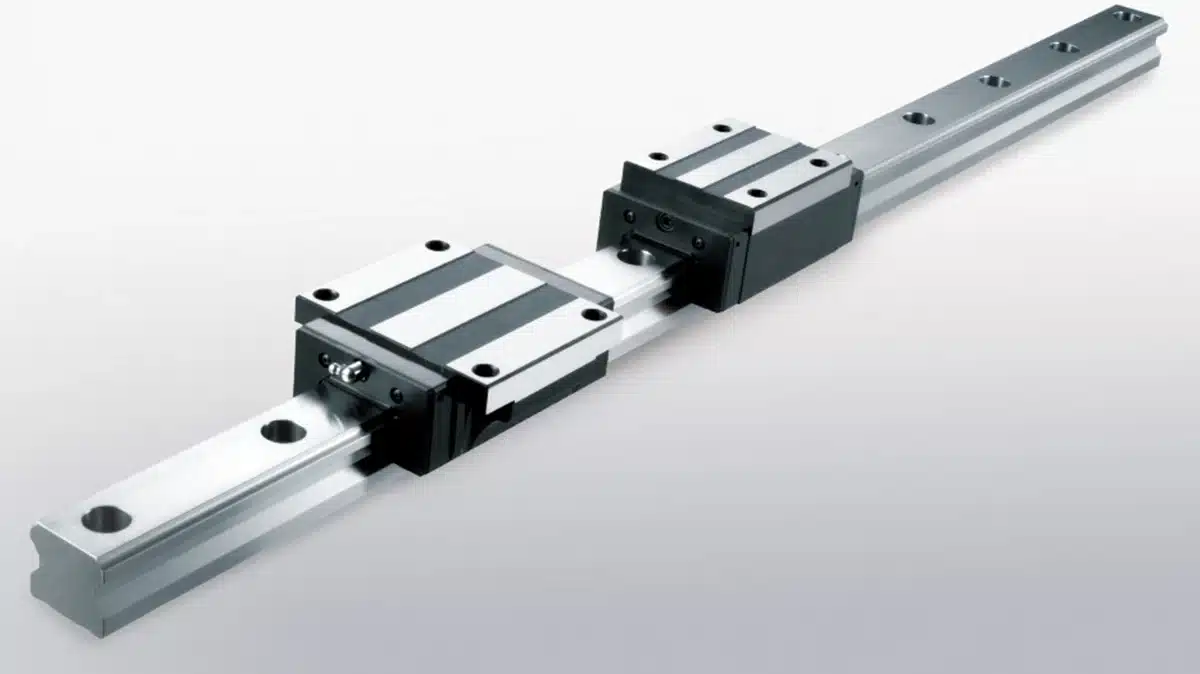
- Rails de guidage (guidages linéaires)
En tant que base physique du mouvement des machines, la précision du système de rails de guidage détermine directement la stabilité et les performances anti-vibrations pendant l'usinage. Dans le domaine du fraisage dentaire, où la tolérance d'erreur au micron près est recherchée, l'industrie suit universellement les normes de classement strictes des principaux fabricants internationaux (par exemple, THK, HIWIN, PMI), en privilégiant les configurations de classe P (précision) ou H (haute) par rapport à la classe commerciale standard “ normale ”. Ces systèmes de guidage à haute rigidité suppriment efficacement les vibrations de coupe, maximisant ainsi la qualité de la finition de surface et l'intégrité de la morphologie marginale. - Réducteurs harmoniques
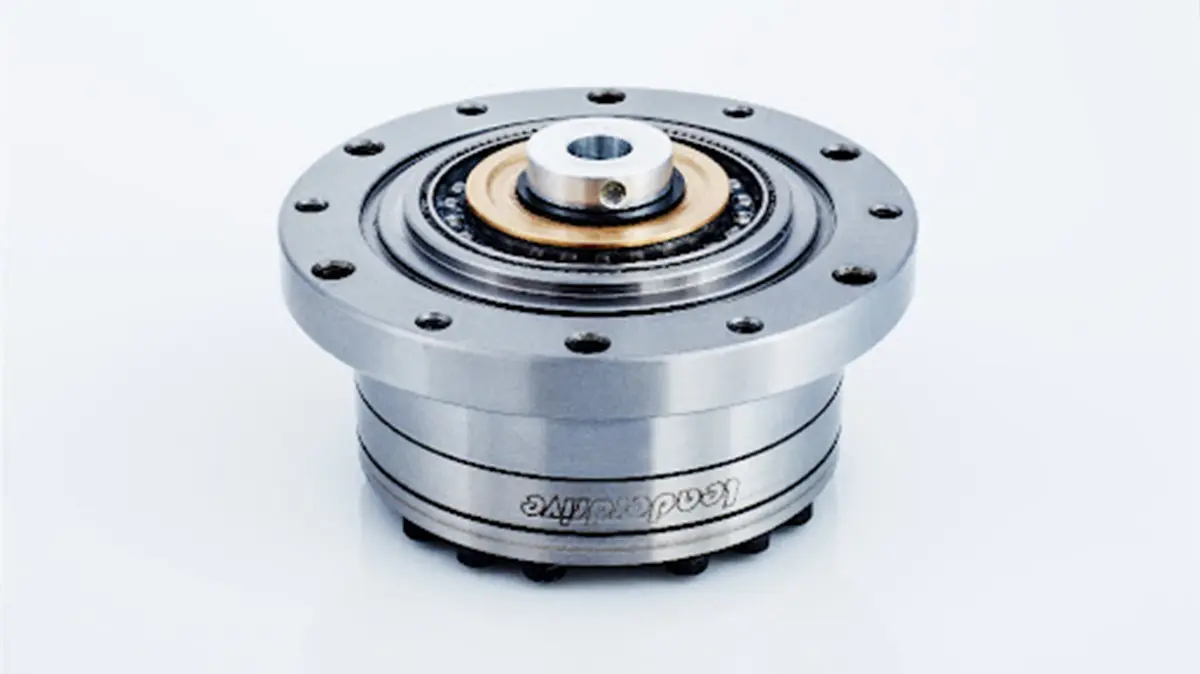
Le cœur moteur des axes A/B (axes rotatifs) de la fraise dentaire. Par rapport aux réducteurs ordinaires, leurs principaux avantages sont l'absence totale de jeu et leur grande rigidité. Cela élimine efficacement les micro-vibrations lors de la coupe simultanée sur plusieurs axes, garantissant ainsi un ajustement marginal précis de la restauration. Les configurations haut de gamme actuelles utilisent des marques internationales de premier plan rigoureusement vérifiées dans le domaine de la robotique industrielle, telles que le pionnier technologique HD (Harmonic Drive), le géant coté en bourse LeaderDrive, spécialisé dans les transmissions de précision, et Shimpo, afin de garantir une précision et une stabilité à long terme dans le cadre de mouvements alternatifs à haute fréquence.

Savoir-faire artisanal dans la fabrication : le “ plafond ” qui détermine la précision
- Données de tolérance limite
- Précision de l'assemblage de la plate-forme mobile XYZ : Contrôlé dans 0,005 mm. Il s'agit de la référence en matière de mouvement linéaire qui détermine si les ponts à longue portée se déformeront.
- Concentricité des axes A/B : Contrôlé dans 0,003 mm. Il s'agit du cœur du mécanisme à 5 axes, qui détermine le taux d'assise des surfaces complexes et des interfaces d'implants.
- Environnement et travail
- Assemblage sans poussière : Tous les composants de précision doivent être assemblés dans un environnement exempt de poussière afin d'empêcher les micropoussières de pénétrer dans les vis à billes et les rails de guidage, ce qui provoquerait une usure prématurée.
- Mise en service par un maître artisan : Une machine n'est pas seulement un assemblage froid de pièces. Un produit haut de gamme doit subir un grattage manuel approfondi et une mise en service dynamique par un professionnel expérimenté dans le secteur. Maître artisan.
Dimension 2 : Productivité
Principe fondamental : ne vénérez pas aveuglément la vitesse de rotation (tr/min). La véritable productivité obéit à une formule :
Efficacité finale = (vitesse de coupe × stabilité) – temps de travail manuel post-traitement
- Puissance de broche
La broche est le moteur déterminant de l'efficacité du fraisage. Contrairement aux configurations d'entrée de gamme à régime élevé et couple faible (0,5 kW - 1,5 kW) qui ne conviennent qu'aux matériaux tendres, les normes de fraisage des métaux préconisent des broches à haute puissance de 2,5 kW et plus. Cela garantit que l'équipement maintient une vitesse et des vitesses d'avance constantes lors de la coupe de matériaux très durs tels que le titane et le cobalt-chrome, réduisant ainsi considérablement le risque de rupture de l'outil. - Capacité d'usinage vertical à 90°
En ce qui concerne le traitement fin des contre-dépouilles labiales antérieures et des textures interproximales, l'équipement dépasse les limites physiques des systèmes traditionnels à 4 axes ou à 5 axes à angle restreint, grâce à sa capacité de fraisage vertical à 90°. Cette fonction permet à la machine de fraiser directement les surfaces proximales naturelles et les textures fines. En remplaçant le détourage manuel à haute intensité par un usinage automatisé de haute précision, l'efficacité globale de la production du laboratoire dentaire est considérablement améliorée. - Conception d'un dispositif de fixation à pince en C (semi-ouverte)
La conception structurelle du dispositif de fixation détermine les limites physiques de la plage d'usinage. Par rapport aux conceptions entièrement fermées, la structure en C-Clamp optimise l'utilisation du matériau, permettant à la fraise d'atteindre les bords extrêmes d'un disque de 98 mm. Dans des conditions identiques, cela permet d'emboîter en moyenne 2 couronnes supplémentaires. Plus important encore, cette architecture ouverte offre à l'outil des angles d'accès et un espace de mouvement plus importants, ce qui est une condition physique indispensable pour réaliser un usinage vertical à 90° et une coupe latérale complexe.
Dimension 3 : Service après-vente et maintenance
Logique fondamentale : Le meilleur service après-vente est celui qui ne nécessite pas d'appels fréquents. Les indicateurs clés pour évaluer le service après-vente ne sont pas la “ rapidité de réponse ”, mais “ Temps moyen entre pannes (MTBF) ” et “ Cycle de rétention de précision ”.”
- Cycle d'étalonnage
- Équipement léger (profilé en aluminium) : En raison d'une rigidité structurelle insuffisante, ces appareils sont sensibles à la température ambiante et aux vibrations, ce qui nécessite souvent un étalonnage. une fois par mois. Une fois que l'étalonnage est négligé, le taux de refabrication monte immédiatement en flèche.
- Équipement haute rigidité (fonte + vis à billes rectifiées) : Bénéficiant d'une rigidité physique extrême et d'une précision de vissage, ces machines possèdent une forte “ stabilité passive ”. Des contrôles de routine ne sont généralement nécessaires que une fois tous les six mois, voire une fois par an.
- Ne laissez pas vos techniciens perdre leur temps avec les procédures quotidiennes d'étalonnage.
- Coûts cachés liés aux temps d'arrêt
- Pour un laboratoire dentaire, si une machine est en panne pendant une journée, la perte ne se limite pas au volume de production de cette journée, mais comprend également la perte de confiance du médecin et le coût de l'externalisation des cas urgents.
Choisir un équipement configuré avec des composants de base haut de gamme (vis à billes/réducteurs) revient essentiellement à acheter “ Assurance sans interruption ”.” Bien que l'investissement initial soit légèrement plus élevé, il permet d'éviter d'innombrables heures supplémentaires tardives et la perte de clients causées par les réparations des machines.