
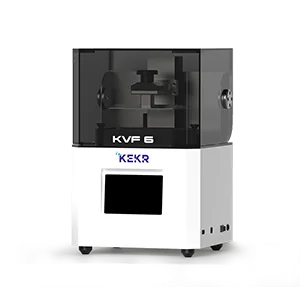

適切な選択 歯科用ミリングマシン データシート上の最低価格や最高主軸回転数を比較することではありません。利益を生み出す見えない技術的価値を理解することです。本ガイドでは、機械の価値を構成する3つの重要な要素を分解します: 精密 (なぜ鋳鉄シャーシとC3/Pグレード部品が重要なのか), 生産性 (トルクと90°垂直加工の真の影響)、および 保守 (構造的剛性が校正ダウンタイムを削減する仕組み)。パンフレットの仕様だけを見ないことが、歯科ラボの長期的な投資対効果を確保する鍵となる理由を明らかにします。.
次元1:精度
コアロジック:機械の紙面仕様書のみに依存してはならない。真の機械精度には次の公式が適用される:
最終精度 = 基本部品の高精度 + 製造技術の高度な精度

KEKR歯科用ミリングマシンの一体鋳鉄構造。.
コンポーネント:精度を決定する「基盤」
- シャーシ構造
- 一体鋳鉄構造(重量通常200kg以上): 高コスト、優れた剛性、そして卓越した物理的振動吸収性能。3~5年にわたる高頻度使用後も、内部応力解放は最小限に抑えられ、変形が生じないことを保証します。.
- 航空宇宙用アルミニウムの接合/溶接: 低コストで軽量である。しかし、長時間の切削振動下では、接合部に微小変形が生じやすく、時間の経過とともに精度が低下する傾向がある。.
- ボールねじ
ボールねじは、モーターの回転を精密な直線変位に変換する伝達ハブであり、加工の寸法精度を制御する上で重要な役割を担う。 世界の歯科機器分野では主にJIS(日本工業規格)の等級体系を採用しており、C3(精密級)またはC5(標準級)の研削スクリューを普遍的に採用する一方、一般自動化分野で一般的なC7級部品は厳格に排除している。こうした高基準を満たす伝動部品(THK、HIWIN、PMIなどの国際ブランドが一般的)のみが、長期稼働においても極めて低いリード誤差を維持でき、補綴物の完璧な最終装着を保証する。.
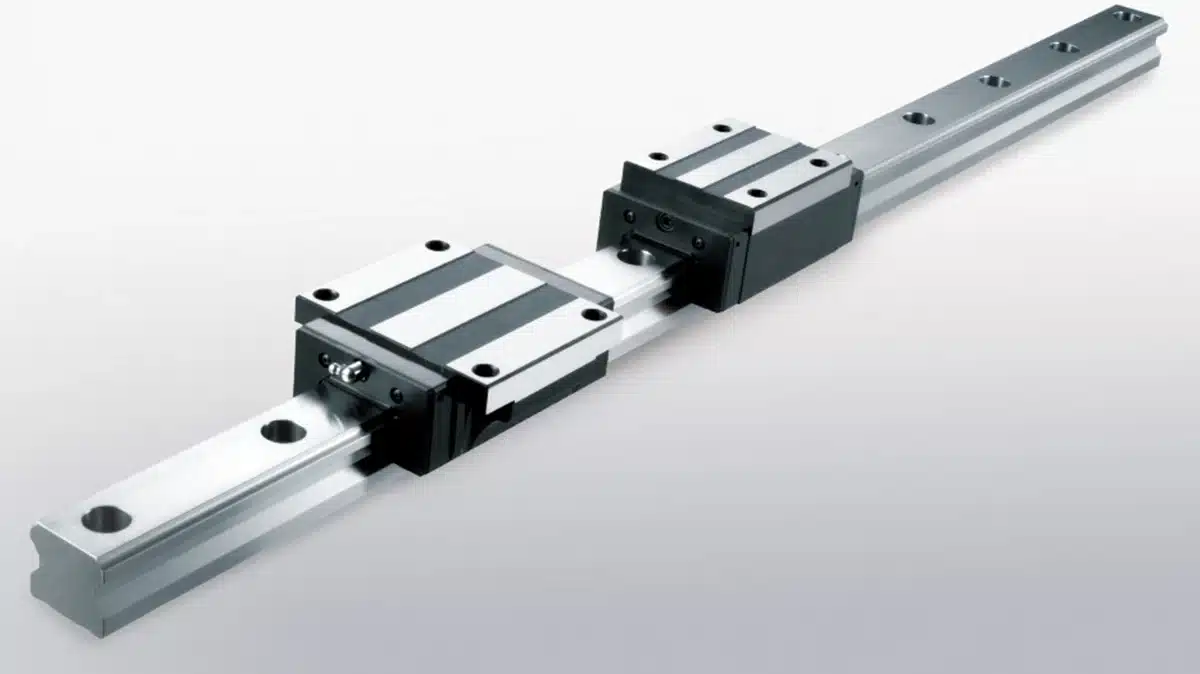
- ガイドレール(直線ガイドウェイ)
機械動作の物理的基盤として、ガイドレールシステムの精度は加工時の安定性と防振性能を直接決定する。 歯科用ミリングでは、マイクロン単位の誤差許容度が求められるため、業界では国際的な主要メーカー(例:THK、HIWIN、PMI)の厳格な等級基準を普遍的に採用し、標準的な「ノーマル」商用グレードよりもPグレード(精密)またはHグレード(高精度)構成を優先する。このような高剛性ガイドシステムは切削振動を効果的に抑制し、表面仕上げ品質と辺縁形態の完全性を最大化する。. - 高調波低減装置
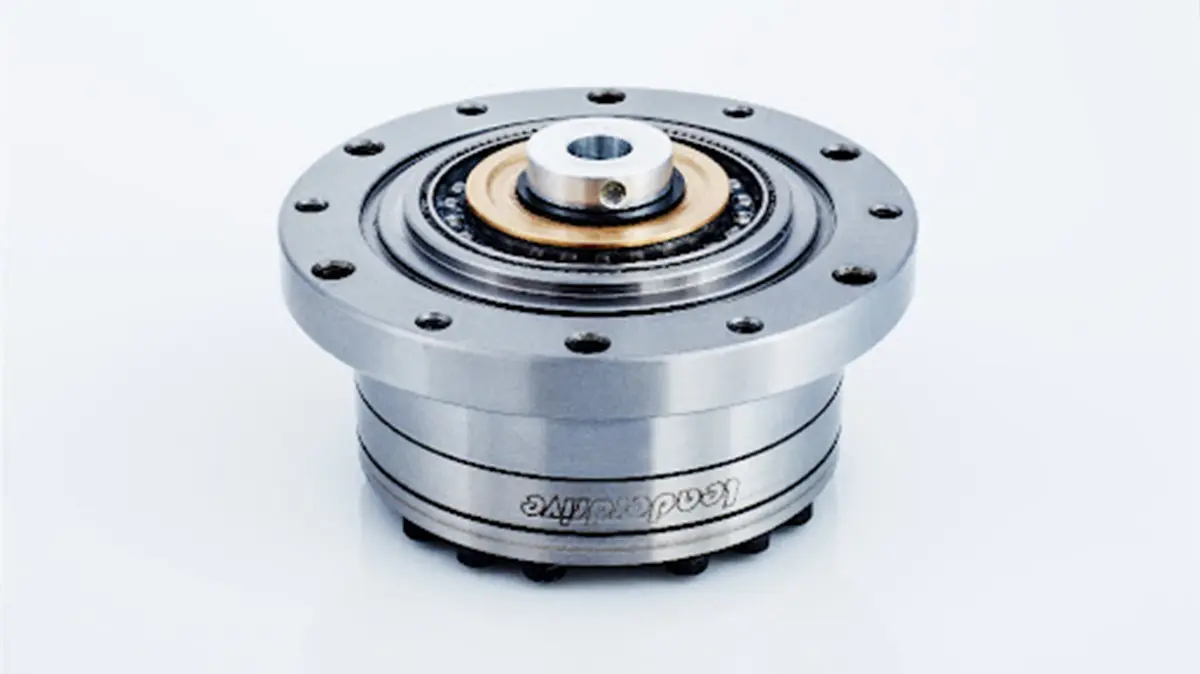
歯科用ミリングマシンのA/B軸(回転軸)の動力コア。一般的な減速機と比較した際の中核的優位性は「バックラッシュゼロ」と高剛性である。これにより多軸同時切削時の微細な振動を効果的に排除し、修復物の精密な辺縁適合を保証する。 現在の主流ハイエンド構成では、産業用ロボット分野で厳格に検証された国際トップブランドを採用。技術先駆者HD(ハーモニックドライブ)、上場精密伝動大手LeaderDrive、Shimpoなどにより、高頻度往復運動下での長期的な精度と安定性を保証する。.

製造の職人技:精度を決定づける「限界」
- 限界許容値データ
- XYZモーションプラットフォーム組立精度: 制御された範囲内で 0.005ミリメートル. これは直線運動の基準であり、長スパン橋が変形するかどうかを決定する。.
- A/B軸同心度: 制御された範囲内で 0.003mm. これが5軸連動機構の中核であり、複雑な表面やインプラントインターフェースの適合率を決定する。.
- 環境と労働
- 無塵組立: すべての精密部品は、ボールねじやガイドレールへの微細な粉塵の侵入による早期摩耗を防ぐため、無塵環境下で組み立てなければならない。.
- 匠の技による完成品のお引き渡し: 機械は単なる部品の冷たい集合体ではない。高品質な製品には、業界経験豊富な技術者による徹底的な手作業による調整と動的試運転が不可欠である。 匠.
次元2:生産性
コアロジック:回転数(RPM)を盲目的に崇拝してはならない。真の生産性は次の公式に従う:
最終効率 = (切削速度 × 安定性) – 後処理手作業時間
- スピンドルパワー
スピンドルはフライス加工効率の決定的なエンジンである。軟質材料のみに適したエントリーレベルの高速回転・低トルク仕様(0.5KW~1.5KW)とは異なり、金属加工の標準では2.5KW以上の高出力スピンドルが推奨される。 これにより、チタンやコバルトクロム合金などの高硬度材料に対する重負荷切削時にも、装置が一定の回転数と送り速度を維持でき、工具破損のリスクを大幅に低減します。. - 90°垂直加工能力
前歯部唇側アンダーカットや隣接面テクスチャーの精密加工に対応し、従来型4軸加工機や角度制限のある5軸システムの物理的死角を突破。真の90°垂直加工能力を備えています。この機能により、自然な隣接面や微細テクスチャーを直接加工可能。 高強度の手作業によるトリミングを高精度な自動加工に置き換えることで、歯科技工所の生産効率全体が劇的に向上します。. - C型クランプ(半開放型)治具設計
治具の構造設計は加工範囲の物理的限界を決定する。 完全密閉型設計と比較して、C型クランプ構造は材料利用率を最大化し、98mmディスクの極限端面までバーの到達を可能にします。同一条件下では、これにより平均2個の追加クラウンを配置可能です。さらに重要なのは、この開放型構造が工具に広いアクセス角度と動作空間を提供することであり、90°垂直加工や複雑な横方向切削を実現するための不可欠な物理的前提条件となります。.
第3次元:アフターサービスとメンテナンス
コアロジック: 最高のアフターサービスとは、頻繁にサービスコールする必要がないことです。アフターサービスを評価する核心的な指標は「対応速度」ではなく、 “平均故障間隔(MTBF)” そして “「精密保持サイクル」”
- 校正サイクル
- 軽量機器(アルミニウムプロファイル): 構造剛性が不十分なため、これらは周囲温度や振動の影響を受けやすく、しばしば校正が必要となる。 月に一度. 校正を怠ると、再製造率は即座に急上昇する。.
- 高剛性装置(鋳鉄+研削ボールねじ): 極度の物理的剛性とねじ精度の恩恵を受け、これらの機械は強力な「受動的安定性」を備えている。通常、定期点検のみが必要とされる。 半年ごと、あるいは1年に1度.
- 技術者が日々の校正手順に時間を浪費しないようにしてください。.
- 隠れたダウンタイムコスト
- 歯科技工所において、機械が1日停止すると、損失はその日の生産量だけでなく、医師の信頼と緊急案件の外注費用にも及ぶ。.
最高クラスのコアコンポーネント(ボールねじ/減速機)で構成された機器を選ぶことは、本質的に購入することである “「ノーダウンタイム保険」” 初期投資は若干高くなりますが、機械の修理による深夜の残業や顧客の喪失といった将来の無数の事態を回避できます。.