

Выбор правильного стоматологический фрезерный станок не заключается в сравнении самой низкой цены или самой высокой скорости шпинделя в техническом паспорте. Речь идет о понимании невидимой инженерной работы, которая определяет прибыльность. В этом руководстве разъясняются три важнейших аспекта стоимости станка: Точность (почему важны чугунное шасси и компоненты класса C3/P), Производительность (реальное воздействие крутящего момента и вертикальное фрезерование под углом 90°) и Техническое обслуживание (как структурная жесткость сокращает время простоя при калибровке). Узнайте, почему для обеспечения долгосрочной рентабельности инвестиций в вашу стоматологическую лабораторию важно не ограничиваться характеристиками, указанными в брошюре.
Размер 1: Точность
Основная логика: не полагайтесь исключительно на технические характеристики машины. Истинная точность машины определяется по формуле:
Конечная точность = высокая точность основных компонентов + высокая точность изготовления

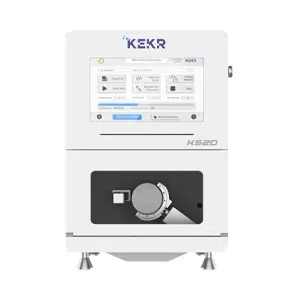
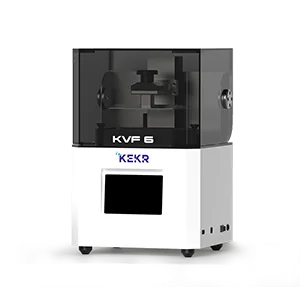
Цельная чугунная конструкция зубофрезерного станка KEKR.
Компоненты: “основа”, определяющая точность
- Конструкция шасси
- Интегрированная чугунная конструкция (вес обычно >200 кг): Более высокая стоимость, превосходная жесткость и отличное поглощение физических вибраций. Даже после 3-5 лет частого использования внутреннее напряжение минимально, что гарантирует отсутствие деформации.
- Сращивание/сварка алюминия в аэрокосмической промышленности: Более низкая стоимость и легкий вес. Однако при длительной резке с вибрацией в местах соединения могут возникать микродеформации, что со временем приводит к снижению точности.
- Шариковые винты
Шариковые винты являются передаточным узлом, который преобразует вращение двигателя в точное линейное перемещение, что является ключом к контролю точности размеров обработки. Глобальный сектор стоматологического оборудования в основном придерживается системы классификации JIS (японские промышленные стандарты), повсеместно применяя шлифованные винты C3 (прецизионный класс) или C5 (стандартный класс) и строго избегая компонентов класса C7, широко используемых в общей автоматизации. Только компоненты передачи, отвечающие этим высоким стандартам (обычно от международных брендов, таких как THK, HIWIN, PMI), могут поддерживать чрезвычайно низкие погрешности шага в течение длительной эксплуатации, обеспечивая идеальную окончательную посадку реставраций.
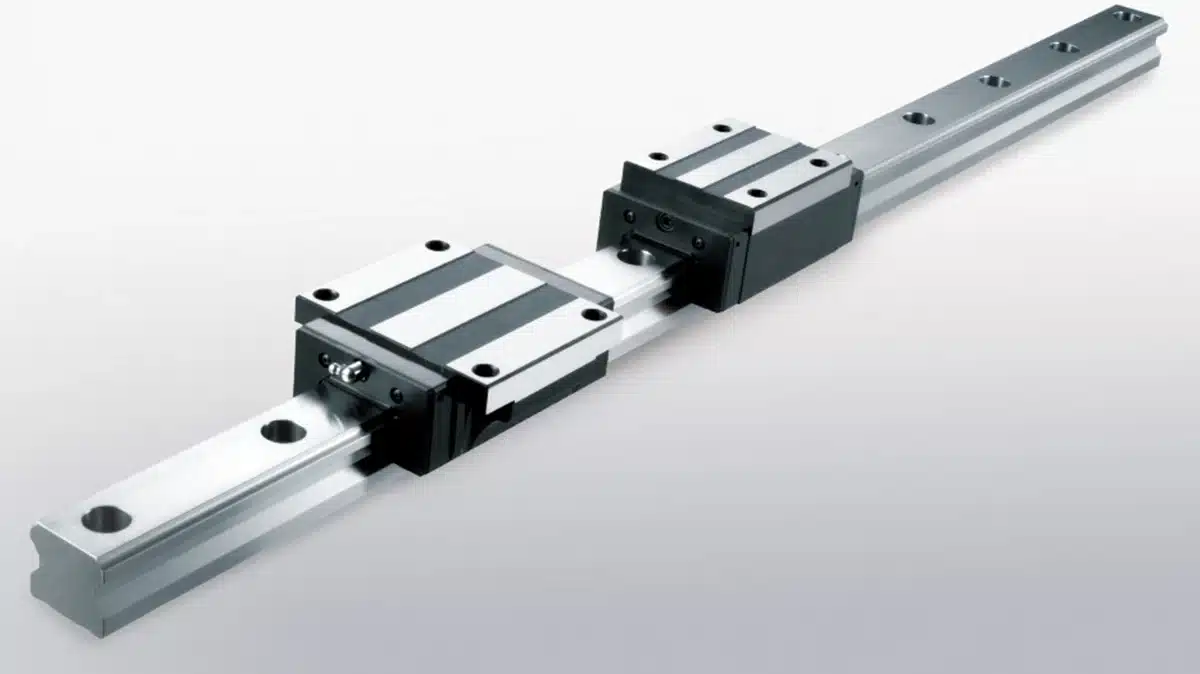
- Направляющие рельсы (линейные направляющие)
Как физическая основа движения станка, точность системы направляющих рельсов напрямую определяет стабильность и антивибрационные характеристики во время обработки. В стоматологическом фрезеровании, где требуется точность до микрона, в отрасли повсеместно соблюдаются строгие стандарты классификации от ведущих международных производителей (например, THK, HIWIN, PMI), при этом предпочтение отдается конфигурациям P-Grade (Precision) или H-Grade (High) по сравнению со стандартным коммерческим классом “Normal”. Такие высокожесткие направляющие системы эффективно подавляют вибрации при резке, максимально повышая качество поверхности и целостность краевой морфологии. - Редукторы гармоник
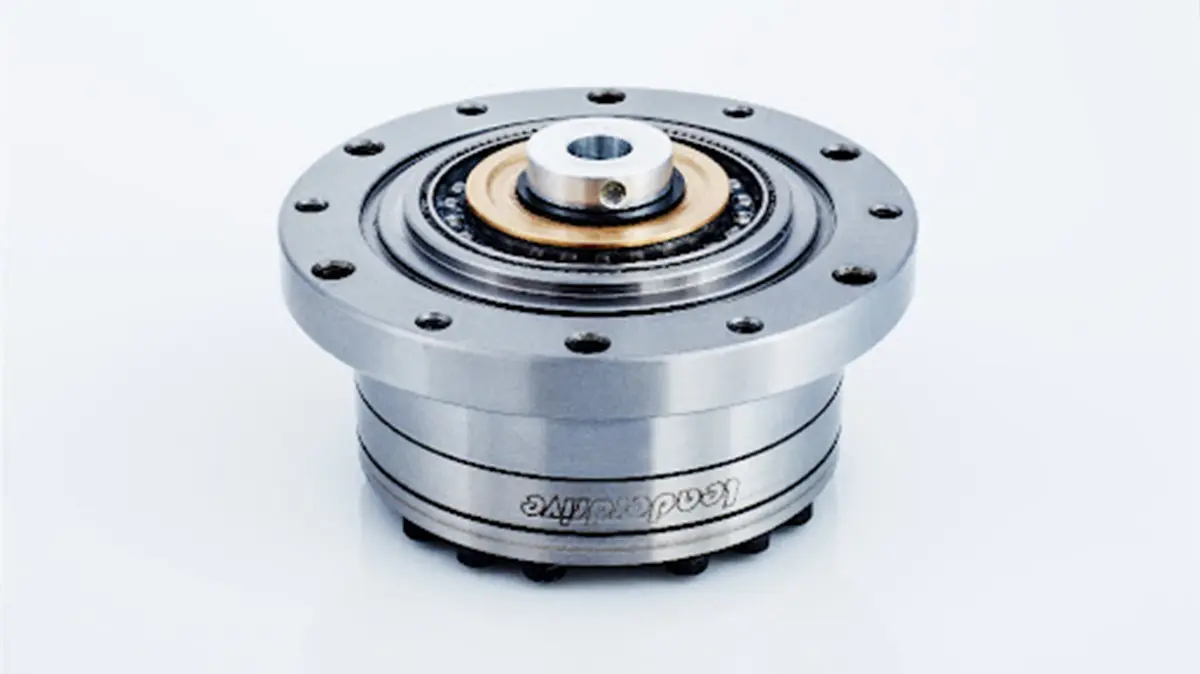
Силовой сердечник осей A/B (вращающихся осей) стоматологического фрезерного станка. По сравнению с обычными редукторами, их основными преимуществами являются “нулевой люфт” и высокая жесткость. Это эффективно устраняет микровибрации при многоосевой одновременной резке, обеспечивая точное прилегание реставрации к краевой линии. В современных высокотехнологичных конфигурациях используются продукты ведущих международных брендов, прошедшие тщательную проверку в области промышленной робототехники, таких как технологический пионер HD (Harmonic Drive), гигант в области прецизионных трансмиссий LeaderDrive и Shimpo, что гарантирует долгосрочную точность и стабильность при высокочастотных возвратно-поступательных движениях.

Мастерство в производстве: “потолок”, определяющий точность
- Данные о предельной допустимой погрешности
- Точность сборки платформы перемещения XYZ: Контролируется в пределах 0,005 мм. Это эталон линейного движения, который определяет, будут ли деформироваться мосты с большим пролетом.
- Концентричность осей A/B: Контролируется в пределах 0,003 мм. Это ядро 5-осевой связи, определяющее скорость посадки сложных поверхностей и интерфейсов имплантатов.
- Окружающая среда и труд
- Безпыльная сборка: Все прецизионные компоненты должны собираться в беспыльной среде, чтобы предотвратить попадание микропыли в шариковые винты и направляющие рельсы, что приводит к их преждевременному износу.
- Ввод в эксплуатацию мастером-ремесленником: Машина — это не просто холодный набор деталей. Продукт премиум-класса должен пройти тщательную ручную очистку и динамический ввод в эксплуатацию, выполненный опытным специалистом в данной отрасли. Мастер-ремесленник.
Измерение 2: Производительность
Основная логика: не слепо поклоняйтесь скорости вращения шпинделя (об/мин). Истинная производительность определяется по формуле:
Конечная эффективность = (скорость резания × стабильность) – время ручной обработки после обработки
- Мощность шпинделя
Шпиндель является решающим фактором эффективности фрезерования. В отличие от конфигураций начального уровня с высокой частотой вращения и низким крутящим моментом (0,5–1,5 кВт), подходящих только для мягких материалов, стандарты фрезерования металла рекомендуют использовать шпиндели высокой мощности от 2,5 кВт и выше. Это гарантирует, что оборудование будет поддерживать постоянную скорость и скорость подачи при резке материалов высокой твердости, таких как титан и кобальт-хром, что значительно снижает риск поломки инструмента. - Возможность вертикальной обработки под углом 90°
Решая задачу тонкой обработки передних лабиальных подрезов и межзубных текстур, оборудование преодолевает физические «слепые зоны» традиционных 4-осевых или 5-осевых систем с ограниченным углом, обладая возможностью вертикального фрезерования под углом 90°. Эта функция позволяет станку напрямую фрезеровать естественные межзубные поверхности и тонкие текстуры. Замена высокоинтенсивной ручной обрезки высокоточной автоматизированной обработкой значительно повышает общую эффективность производства в зуботехнической лаборатории. - Конструкция зажима C-Clamp (полуоткрытого)
Конструкция приспособления определяет физические ограничения диапазона обработки. По сравнению с полностью закрытыми конструкциями, конструкция C-Clamp максимально использует материал, позволяя фрезера достигать крайних краев диска 98 мм. При идентичных условиях это позволяет разместить в среднем на 2 короны больше. Что еще более важно, эта открытая архитектура обеспечивает инструменту большие углы доступа и пространство для движения, что является незаменимым физическим условием для достижения 90° вертикальной обработки и сложного бокового резания.
Размер 3: Послепродажное обслуживание и техническое обслуживание
Основная логика: Лучшее послепродажное обслуживание — это когда не нужно часто обращаться в сервисную службу. Основным показателем для оценки послепродажного обслуживания является не “скорость реагирования”, а “Среднее время между отказами (MTBF)” и “Цикл точного удержания”.”
- Цикл калибровки
- Легкое оборудование (алюминиевый профиль): Из-за недостаточной жесткости конструкции они чувствительны к температуре окружающей среды и вибрации, что часто требует калибровки. раз в месяц. Как только калибровка игнорируется, частота переделок сразу же резко возрастает.
- Оборудование с высокой жесткостью (чугун + шлифованные шариковые винты): Благодаря чрезвычайной физической жесткости и точности винтов, эти машины обладают высокой “пассивной стабильностью”. Как правило, требуются только плановые проверки. раз в шесть месяцев или даже раз в год.
- Не позволяйте вашим техническим специалистам тратить время на ежедневные процедуры калибровки.
- Скрытые затраты, связанные с простоями
- Для зуботехнической лаборатории, если машина простаивает в течение дня, убыток заключается не только в объеме производства за этот день, но и в потере доверия врача и затратах на аутсорсинг срочных заказов.
Выбор оборудования, сконфигурированного с использованием компонентов высшего класса (шариковые винты/редукторы), по сути, означает покупку “Страхование от простоя”.” Хотя первоначальные инвестиции немного выше, это позволяет избежать бесчисленных случаев поздней ночной сверхурочной работы и потери клиентов из-за ремонта оборудования.