

Scegliere quello giusto fresatrice dentale non si tratta di confrontare il prezzo più basso o la velocità massima del mandrino riportati su una scheda tecnica. Si tratta piuttosto di comprendere l'ingegneria invisibile che determina la redditività. Questa guida analizza le tre dimensioni fondamentali del valore di una macchina: Precisione (perché sono importanti il telaio in ghisa e i componenti di grado C3/P), Produttività (l'impatto reale della coppia e della fresatura verticale a 90°) e Manutenzione (come la rigidità strutturale riduce i tempi di inattività per la calibrazione). Scoprite perché guardare oltre le specifiche riportate nella brochure è fondamentale per garantire un ritorno sull'investimento a lungo termine per il vostro laboratorio odontotecnico.
Dimensione 1: Precisione
Logica di base: non affidarti esclusivamente alle specifiche tecniche riportate sul manuale della macchina. La precisione effettiva della macchina segue una formula:
Precisione finale = Elevata precisione dei componenti di base + Elevata precisione della lavorazione artigianale

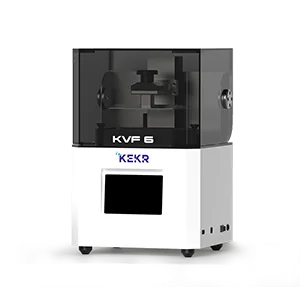
La struttura integrata in ghisa della fresatrice dentale KEKR.
Componenti: la “base” che determina la precisione
- Struttura del telaio
- Struttura integrata in ghisa (peso solitamente >200 kg): Costo più elevato, rigidità superiore ed eccellente assorbimento delle vibrazioni fisiche. Anche dopo 3-5 anni di utilizzo ad alta frequenza, il rilascio delle sollecitazioni interne è minimo, garantendo l'assenza di deformazioni.
- Giunzione/saldatura dell'alluminio aerospaziale: Costo inferiore e leggerezza. Tuttavia, in caso di vibrazioni prolungate durante il taglio, tendono a verificarsi microdeformazioni nei punti di connessione, causando un deterioramento della precisione nel tempo.
- Viti a ricircolo di sfere
Le viti a ricircolo di sfere sono il mozzo di trasmissione che converte la rotazione del motore in uno spostamento lineare preciso, fondamentale per controllare la precisione dimensionale della lavorazione. Il settore globale delle apparecchiature dentali aderisce principalmente al sistema di classificazione JIS (Japanese Industrial Standards), adottando universalmente viti rettificate C3 (grado di precisione) o C5 (grado standard) ed evitando rigorosamente i componenti di grado C7 comuni nell'automazione generale. Solo i componenti di trasmissione che soddisfano questi elevati standard (comunemente di marchi internazionali come THK, HIWIN, PMI) possono mantenere errori di avanzamento estremamente bassi durante il funzionamento a lungo termine, garantendo il perfetto posizionamento finale dei restauri.
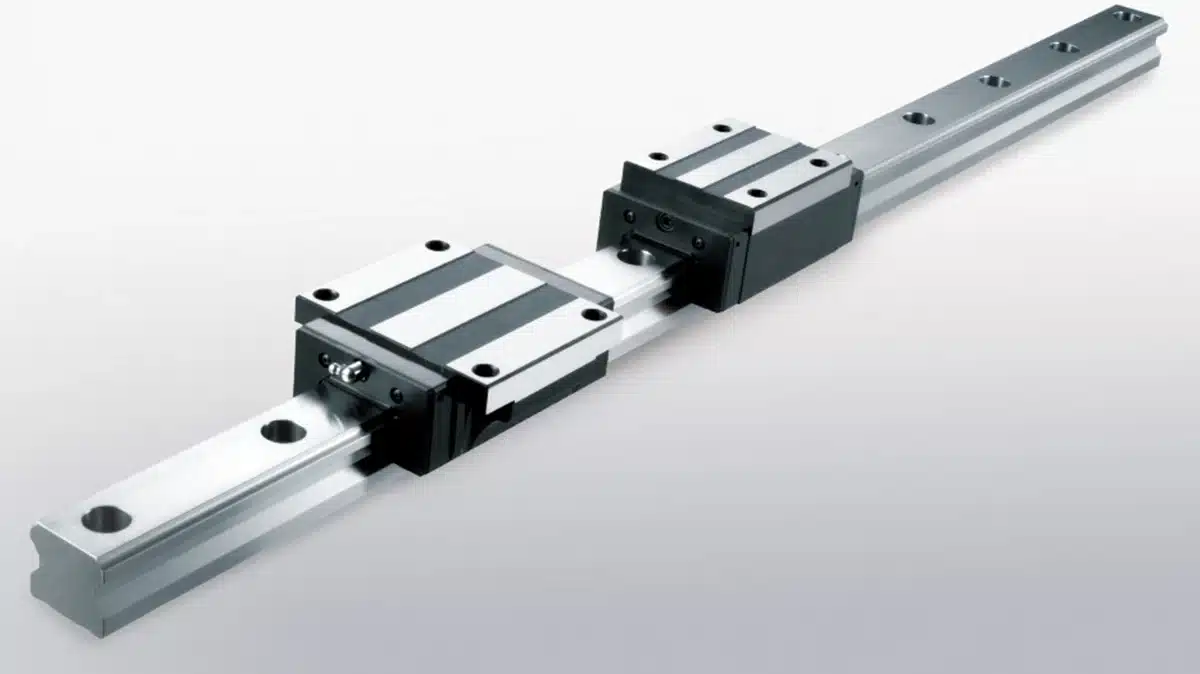
- Guide (guide lineari)
Essendo la base fisica del movimento della macchina, la precisione del sistema di guide determina direttamente la stabilità e le prestazioni antivibrazioni durante la lavorazione. Nella fresatura dentale, dove si ricerca una tolleranza di errore a livello di micron, l'industria segue universalmente rigorosi standard di classificazione dei principali produttori internazionali (ad esempio THK, HIWIN, PMI), dando la priorità alle configurazioni di grado P (precisione) o H (alto) rispetto al grado commerciale standard “normale”. Tali sistemi di guida ad alta rigidità sopprimono efficacemente le vibrazioni di taglio, massimizzando la qualità della finitura superficiale e l'integrità della morfologia marginale. - Riduttori armonici
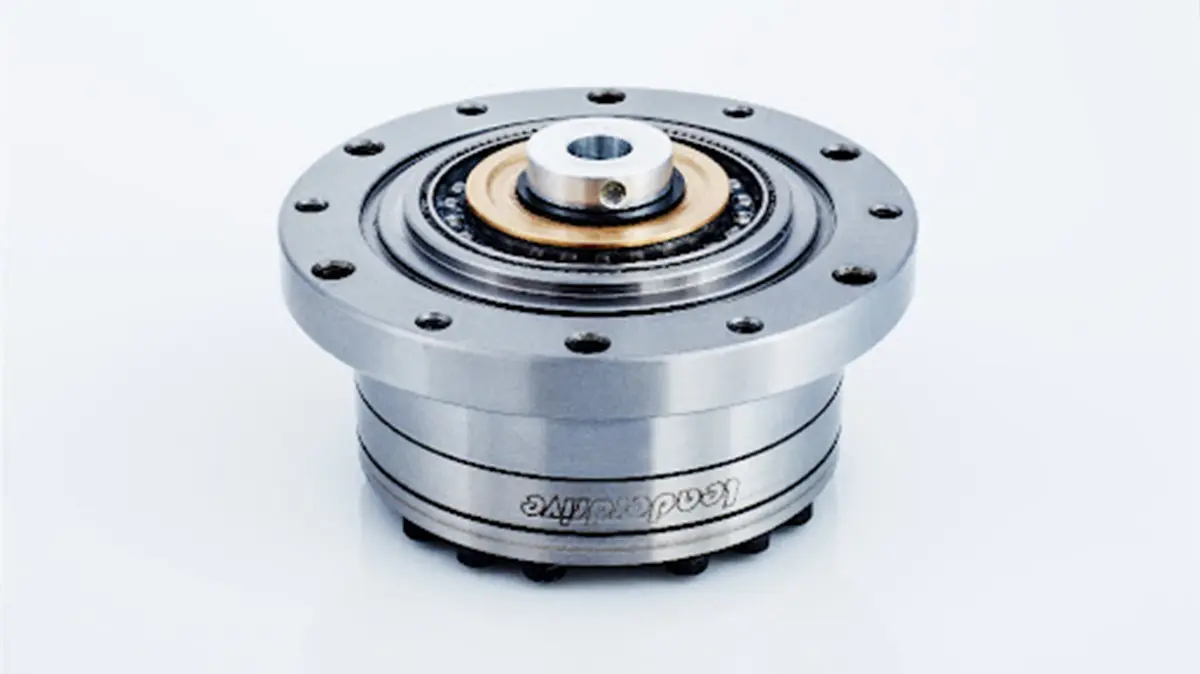
Il nucleo di potenza degli assi A/B (assi rotanti) della fresatrice dentale. Rispetto ai riduttori ordinari, i loro vantaggi principali sono l'assenza di gioco e l'elevata rigidità. Ciò elimina efficacemente le microvibrazioni durante il taglio simultaneo multiasse, garantendo un adattamento marginale preciso del restauro. Le attuali configurazioni di fascia alta utilizzano marchi internazionali di prim'ordine rigorosamente verificati nel campo della robotica industriale, come il pioniere tecnologico HD (Harmonic Drive), il gigante quotato in borsa LeaderDrive, specializzato in trasmissioni di precisione, e Shimpo, per garantire precisione e stabilità a lungo termine in caso di movimenti alternati ad alta frequenza.

Artigianato manifatturiero: il “limite massimo” che determina la precisione
- Dati di tolleranza limite
- Precisione dell'assemblaggio della piattaforma di movimento XYZ: Controllato all'interno 0,005 mm. Questo è il parametro di riferimento per il movimento lineare e determina se i ponti a campata lunga si deformeranno.
- Concentricità asse A/B: Controllato all'interno 0,003 mm. Questo è il cuore del collegamento a 5 assi, che determina il tasso di adattamento delle superfici complesse e delle interfacce implantari.
- Ambiente e lavoro
- Assemblaggio senza polvere: Tutti i componenti di precisione devono essere assemblati in un ambiente privo di polvere per evitare che micro-particelle di polvere penetrino nelle viti a ricircolo di sfere e nelle guide, causando un'usura precoce.
- Commissione dei maestri artigiani: Una macchina non è solo un freddo assemblaggio di parti. Un prodotto di alta qualità deve essere sottoposto a un'accurata raschiatura manuale e a una messa in servizio dinamica da parte di un esperto del settore. Maestro artigiano.
Dimensione 2: Produttività
Logica fondamentale: non adorare ciecamente la velocità del mandrino (RPM). La vera produttività segue una formula:
Efficienza finale = (Velocità di taglio × Stabilità) – Tempo di lavorazione manuale post-elaborazione
- Potenza del mandrino
Il mandrino è il motore decisivo per l'efficienza della fresatura. A differenza delle configurazioni entry-level ad alto numero di giri/bassa coppia (0,5 kW - 1,5 kW) adatte solo per materiali morbidi, gli standard di fresatura dei metalli prevedono mandrini ad alta potenza da 2,5 kW e oltre. Ciò garantisce che l'attrezzatura mantenga velocità e velocità di avanzamento costanti quando si affronta il taglio di materiali ad alta durezza come il titanio e il cobalto-cromo, riducendo significativamente il rischio di rottura dell'utensile. - Capacità di lavorazione verticale a 90°
Affrontando la lavorazione di precisione dei sottosquadri labiali anteriori e delle texture interprossimali, l'apparecchiatura supera i limiti fisici dei tradizionali sistemi a 4 assi o a 5 assi con angolo limitato, grazie alla sua capacità di fresatura verticale a 90°. Questa funzione consente alla macchina di fresare direttamente le superfici prossimali naturali e le texture di precisione. Sostituendo la rifinitura manuale ad alta intensità con una lavorazione automatizzata ad alta precisione, l'efficienza produttiva complessiva del laboratorio odontotecnico risulta notevolmente migliorata. - Progettazione di un dispositivo di fissaggio a morsetto a C (semi-aperto)
Il design strutturale del dispositivo determina i limiti fisici dell'area di lavorazione. Rispetto ai modelli completamente chiusi, la struttura a morsetto a C massimizza l'utilizzo del materiale, consentendo alla fresa di raggiungere i bordi estremi di un disco da 98 mm. A parità di condizioni, ciò consente di inserire in media 2 corone in più. Ancora più importante, questa architettura aperta offre all'utensile angoli di accesso e spazio di movimento maggiori, un prerequisito fisico indispensabile per ottenere una lavorazione verticale a 90° e un taglio laterale complesso.
Dimensione 3: Assistenza post-vendita e manutenzione
Logica di base: Il miglior servizio post-vendita è quello che non richiede frequenti interventi di assistenza. Il parametro fondamentale per valutare il servizio post-vendita non è la “velocità di risposta”, ma “Tempo medio tra i guasti (MTBF)” e “Ciclo di ritenzione di precisione”.”
- Ciclo di calibrazione
- Attrezzatura leggera (profilo in alluminio): A causa dell'insufficiente rigidità strutturale, questi dispositivi sono sensibili alla temperatura ambiente e alle vibrazioni, richiedendo spesso una calibrazione. una volta al mese. Una volta trascurata la calibrazione, il tasso di rifacimento sale immediatamente alle stelle.
- Attrezzature ad alta rigidità (ghisa + viti a sfere rettificate): Grazie all'estrema rigidità fisica e alla precisione delle viti, queste macchine possiedono una forte “stabilità passiva”. In genere sono richiesti solo controlli di routine. una volta ogni sei mesi o anche una volta all'anno.
- Non lasciate che i vostri tecnici perdano tempo con le procedure di calibrazione quotidiane.
- Costi nascosti dei tempi di inattività
- Per un laboratorio odontotecnico, se una macchina rimane fuori uso per un giorno, la perdita non è solo il volume di produzione di quel giorno, ma anche la fiducia del medico e il costo dell'esternalizzazione dei casi urgenti.
Scegliere attrezzature configurate con componenti di base di alto livello (viti a ricircolo di sfere/riduttori) significa essenzialmente acquistare “Assicurazione senza interruzioni”.” Sebbene l'investimento iniziale sia leggermente più elevato, consente di evitare innumerevoli casi futuri di straordinari notturni e perdita di clienti causati dalle riparazioni delle macchine.